Maschinenakustik im Maschinen- und Anlagenbau: Grenzwerte einhalten, Reklamationen vermeiden
Der akustische Grenzwert im Lastenheft ist unspezifisch, beim Kunden ist die Maschine plötzlich lauter als im Prüffeld oder es gibt Kundenbeschwerden trotz eingehaltener Lärm-Grenzwerte. Wir lösen alle drei Probleme an der Wurzel mit der N‑Methode.
Akustik als Abnahmekriterium
Maschinen- und Anlagenbau heißt: Investitionsgüter vom Sondermaschinenbau bis zur Serienmaschine, geliefert in fremde Hallen und fremde Prozesse. Genau das macht Lärm hier so kritisch. Die Geräuschemission ist eine Pflichtangabe nach der Maschinenverordnung (EU) 2023/1230. Sie steht damit im Lastenheft und wird bei der Abnahme nachgemessen. Gleichzeitig vergleichen Einkäufer die deklarierten Werte, weil damit Arbeitsschutzpflichten einhergehen.
Und am Ende urteilt doch ein Mensch: Eine Maschine, die pfeift oder brummt, gilt als schlecht gebaut, unabhängig vom Messwert.
Maschinenakustik entscheidet im Maschinen- und Anlagenbau über Abnahme, Reklamation und Wiederkauf. Wer sie beherrscht, liefert hörbare Qualität.
Grenzwerte sinnvoll definieren und einhalten
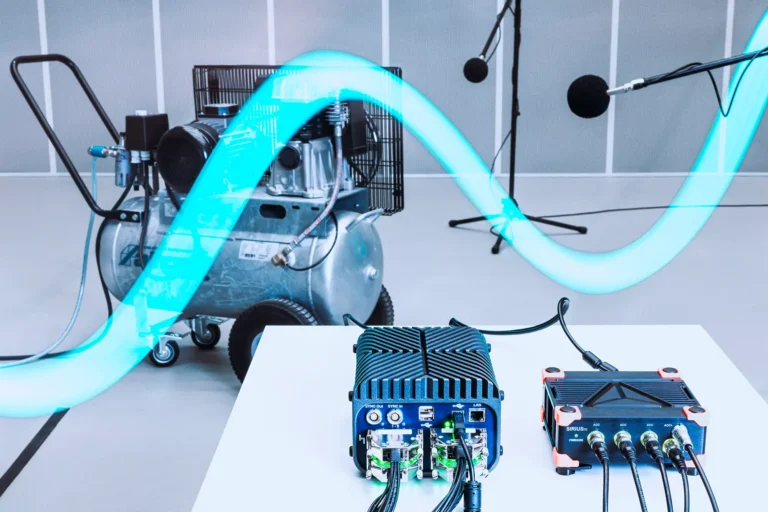
Wenn die Abnahmemessung eine Überschreitung des Grenzwertes zeigt und der Liefertermin näher rückt, kommt es auf jeden Tag an.
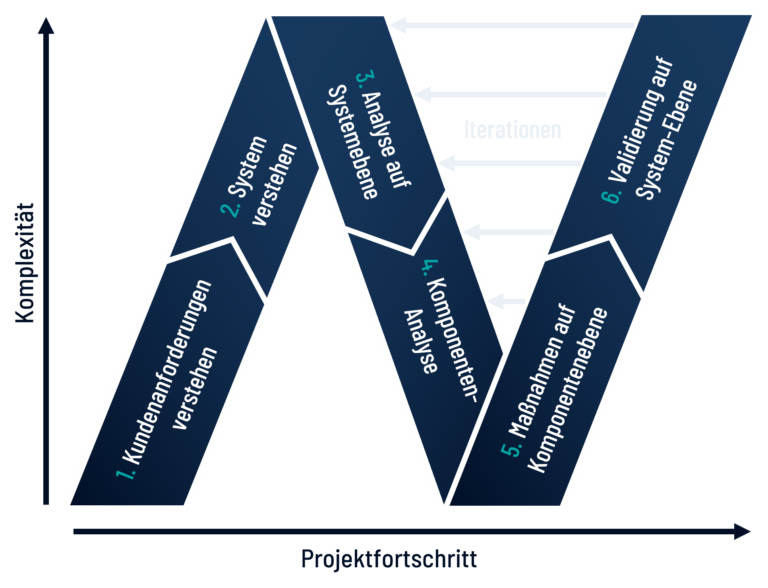
Mit unserer N-Methode stellen wir Systematik statt Aktionismus sicher: erst die Analyse, dann die dominante Lärmquelle identifizieren, dann die Maßnahme mit dem größten Hebel umsetzen. Was kurzfristig realistisch ist und was nicht, sagen wir Ihnen ehrlich, bevor Sie investieren.
Der Aufstellort entscheidet über die Lautstärke
Im Entwicklungsumfeld ist eine Maschine anderen akustischen Rahmenbedingungen ausgesetzt als im Einsatz beim Kunden. Das kann dazu führen, dass eine Maschine während der Entwicklung noch OK war, sich beim Kunden aber als akustischer Problemfall herausstellt.
Hier steht Schallemission gegen Schallimmission. Die Schallleistung Ihrer Maschine (Schallemission) ist ortsunabhängig, der Schalldruck am Arbeitsplatz (Schallimmission) nicht. Gründe hierfür können stark hallige Aufstellorte, unzureichende Entkopplung zu Fundamenten oder Zusatzgeräusche von benachbarten Maschinen sein. Wir trennen messtechnisch, was aus der Maschine kommt und was die Aufstellung beiträgt, und leiten daraus ab, wo die Maßnahme hingehört: in die Maschine, in die Anbindung oder in die Aufstellrichtlinie für Ihre Kunden.
Tonale Geräusche verstärken die Lärmwirkung
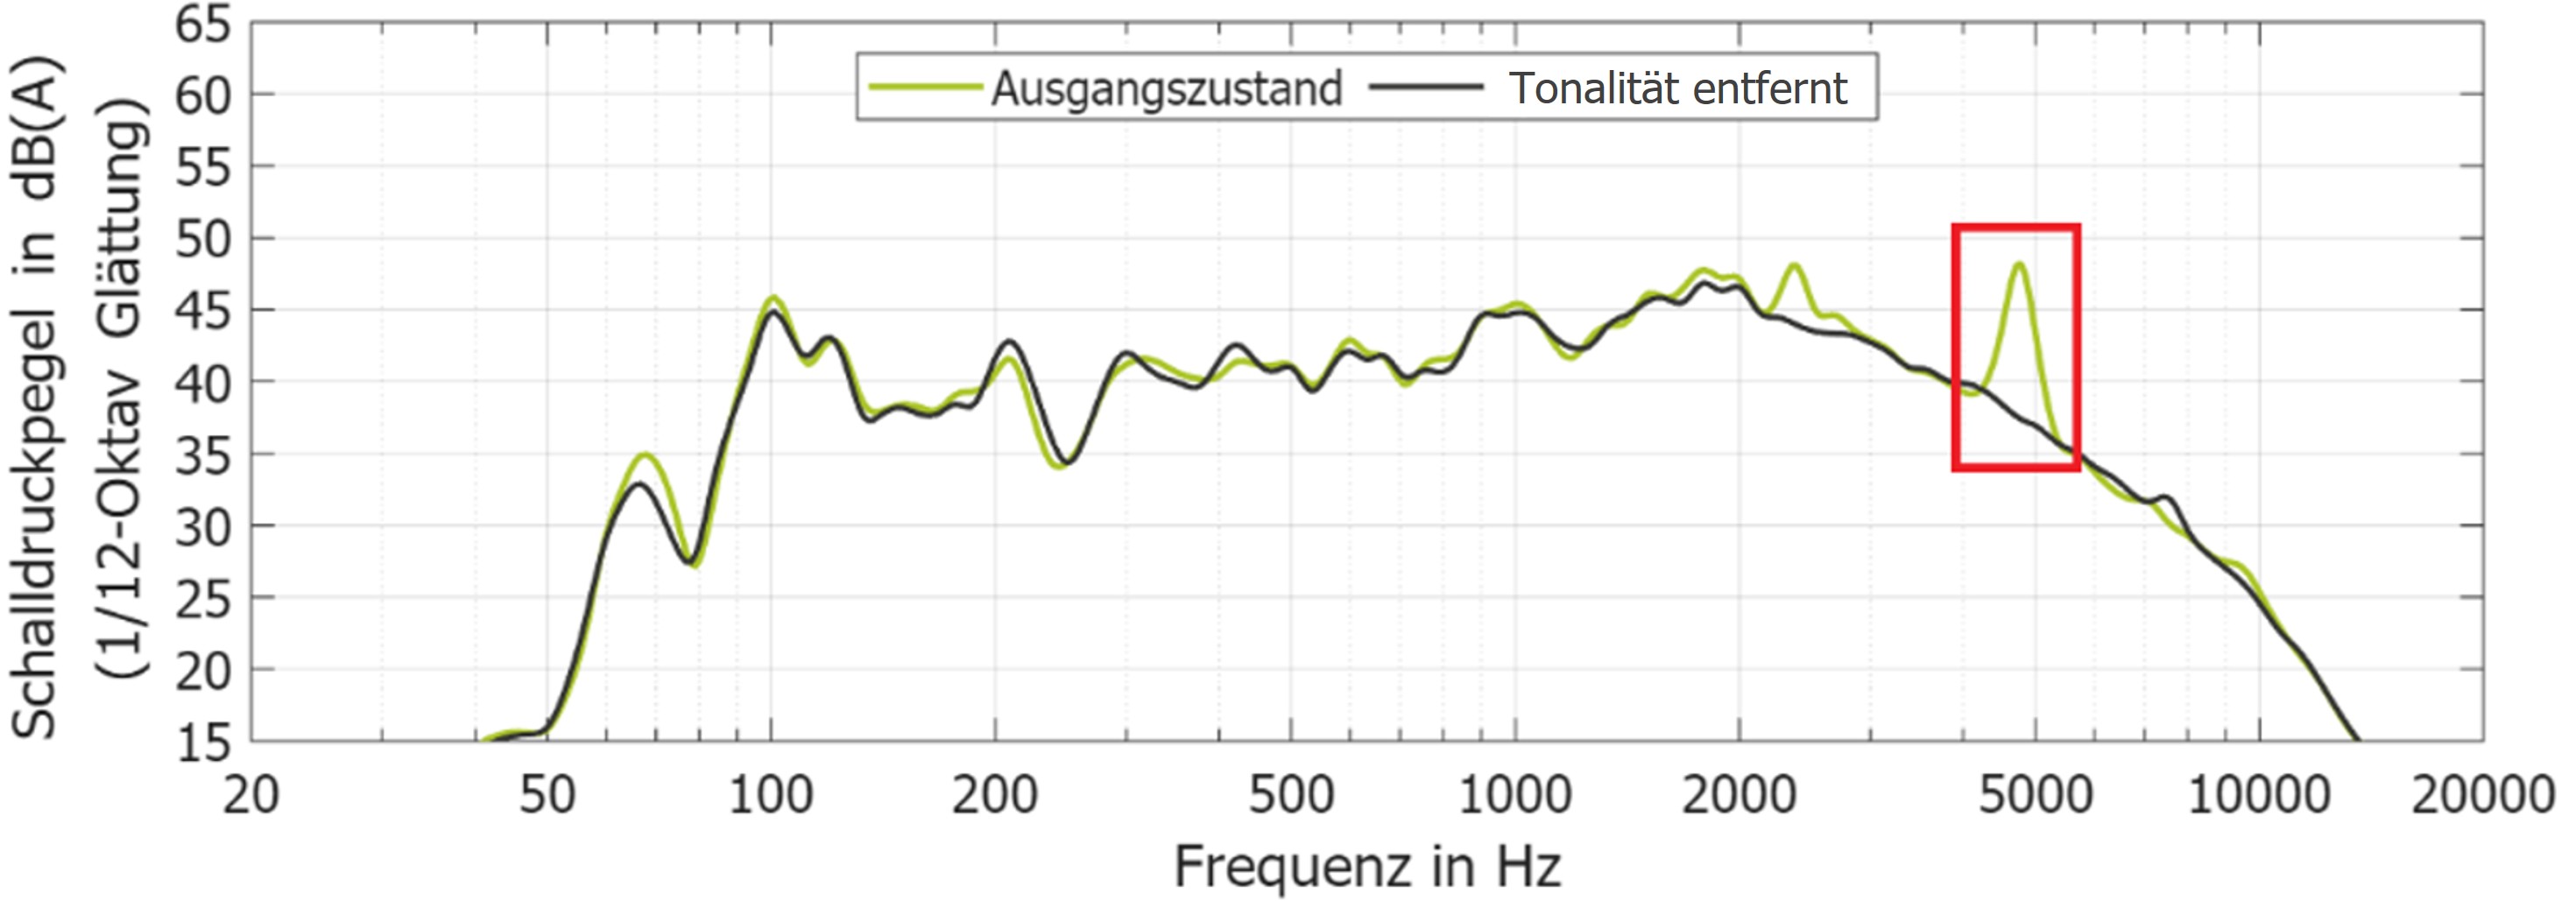
Wenn sich Kunden beschweren, obwohl die vereinbarten Grenzwerte eingehalten werden, liegt das häufig an besonders störenden Geräuschen, wie zum Beispiel Pfeifen, Brummen oder Heulen. In diesem Fall hilft ein „Das liegt alles innerhalb der Grenzwerte“ nicht weiter.
Der A-bewertete Schalldruckpegel misst zwar die Lautstärke, nicht jedoch die vom Menschen empfundene Lästigkeit eines Geräusches. Insbesondere tonale und impulshaltige Geräusche fallen unangenehm auf, auch wenn sie den Summenpegel kaum erhöhen. In manchen Fällen schreiben Normen daher einen Tonzuschlag vor. Die Lösung liegt dabei nicht in einer Verringerung des Schalldruckpegels, sondern im Beseitigen der auffälligen Geräuschkomponente. Wir identifizieren das störende Geräusch, finden seine Quelle und entfernen es aus dem Klangbild. Das ist in vielen Fällen die effektivste und gleichzeitig günstigste Lösung, denn den Unterschied hört man sofort.
Automotive NVH und Fahrkomfort
Was im Maschinenbau die Abnahme ist, ist in der Fahrzeugakustik das Fahrerlebnis.
NVH (Noise, Vibration, Harshness) entscheidet über Komfort, Wertigkeit und am Ende über die Kaufentscheidung bei Fahrzeugen. Bewertet wird dabei nicht nur der Schalldruckpegel, sondern der tatsächliche Höreindruck, beschrieben durch psychoakustische Größen wie Lautheit, Schärfe, Rauigkeit, Tonhaltigkeit und Lästigkeit. Insbesondere in der Elektromobilität, wo das maskierende Verbrennungsgeräusch fehlt, treten Getriebeheulen, Aktuator- und Pumpengeräusche deutlich hörbar hervor. Ob Komponente beim Zulieferer oder auffälliges Geräusch im Gesamtfahrzeug, wir arbeiten daran mit derselben N-Methode wie an Maschinen.
Akustik als Qualitätsmerkmal und Verkaufsargument
Dieselben Methoden und Arbeitsweisen, die Abnahmen sichern, machen Ihre Maschine zum Qualitätsbeweis auf Messen, beim Probelauf und im Betrieb beim Kunden. Akustik ist ein Qualitäts- und Kaufkriterium, das von der Konkurrenz nicht kopiert werden kann, weil es in der Konstruktion steckt. Wie wir es dort hineinbringen, zeigt unsere N-Methode.
Häufig gestellte Fragen (FAQ)
Warum kann eine Maschine beim Kunden lauter sein als in meiner Entwicklung?
Weil dort nicht die Emission, sondern die Immission hörbar wird. Der Schalldruck am Ohr hängt unter anderem vom Raum, von der Aufstellung und von weiteren Schallquellen ab. Beispielsweise wird die Schallimmission in halligen Räumen durch Reflexionen an den Wänden verstärkt. Mit einer Messung vor Ort können die Anteile getrennt werden, um zwischen effektiven Maßnahmen an der Maschine und der Aufstellung unterscheiden zu können.
Was ist der Unterschied zwischen Schallleistungs- und Schalldruckpegel?
Die Schallleistung beschreibt, wie viel Schallenergie die Maschine insgesamt pro Zeit abgibt. Dies ist eine reine Eigenschaft der Maschine, unabhängig vom Aufstellort (Schallemissionsgröße). Der Schalldruck beschreibt, was an einem bestimmten Punkt ankommt und hängt von Abstand, Raum und Reflexionen ab (Schallimmissionsgröße). Deshalb gehört in Verträge und Vergleiche die Schallleistung, während Arbeitsplatzwerte als Schalldruck gemessen werden.
Die Abnahme steht kurz bevor und die Maschine ist zu laut. Was kann jetzt noch realistisch verbessert werden?
Kurzfristig wirken vor allem Maßnahmen am Übertragungsweg und an der Abstrahlung, zum Beispiel Schwingungsentkopplungen, Bedämpfungen oder Änderungen der Betriebsstrategie. Falls kein Konstruktionseingriff mehr möglich ist, helfen sekundäre Maßnahmen wie Schalldämpfer oder Schallschutzeinhausungen (Kapseln). Voraussetzung ist eine Messung, die die dominante Schallquelle eindeutig identifiziert, um auch unter Zeitdruck an der richtigen Stelle anzupacken. Ob der Grenzwert damit eingehalten werden kann, lässt sich nach einer ersten Analyse abschätzen. Genau dies liefert unsere Leistung „Problemanalyse in 4 Wochen“.
Übernehmen Sie auch Automotive-NVH-Themen?
Ja, denn Automotive-NVH ist unsere Herkunft. Vor der Gründung von N-coustic hat Dr.-Ing. Philipp Neubauer bei Continental Engineering Services im Bereich Automotive akustische Systeme bis zur Serienreife entwickelt und in Kundenfahrzeugen erprobt. NVH-Prozesse, Zielwertdefinitionen und die psychoakustische Bewertung von Fahrgeräuschen, von der Lautheit bis zur Lästigkeit, gehören entsprechend zu unserem Handwerkszeug.
Hören wir uns Ihr Problem an.
In einem ca. 45 minütigen Gespräch analysiert Herr Neubauer mit Ihnen Ihr konkretes Lärm-Problem und wir entwickeln eine Strategie zu dessen Lösung.
Vielleicht können Sie Ihr Problem danach bereits selbst lösen. Falls nicht, stehen wir Ihnen gerne zur Seite.